

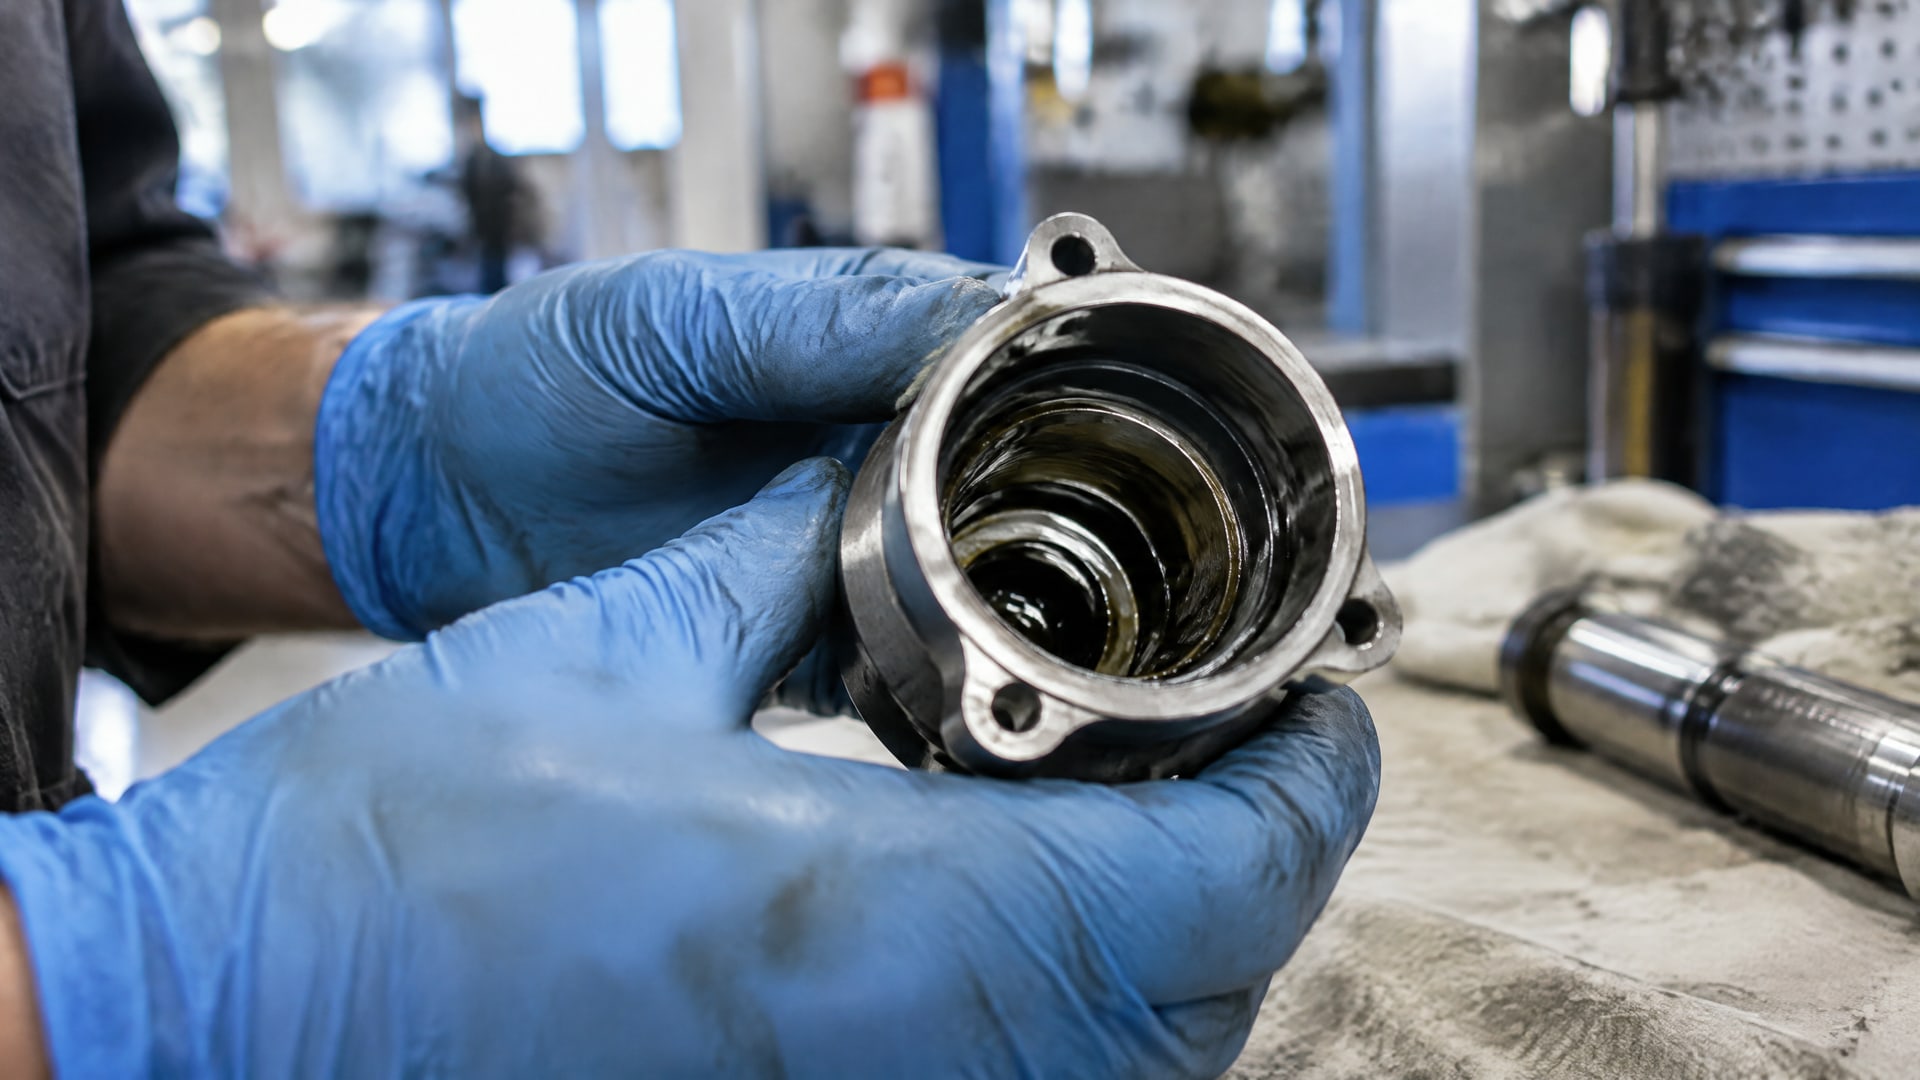
Окунание выгоднее распыления, когда нужно покрыть деталь со всех сторон, включая внутренние каналы, отверстия и труднодоступные участки, а партия достаточно стабильна по геометрии. Распыление удобнее для локальной обработки и деталей с зонами, которые необходимо оставить без покрытия. Выбор метода зависит от формы и массы детали, размера партии и вязкости состава.
Статья поможет инженерам и техническим специалистам сопоставить методы нанесения покрытий с задачей производства, а закупщикам - понять, какие параметры уточнить до заказа работ или материала. Разберем влияние способа нанесения на равномерность пленки, требования к подготовке поверхности, контроль толщины и отверждение.
Антифрикционное покрытие: чем отличаются окунание и распыление
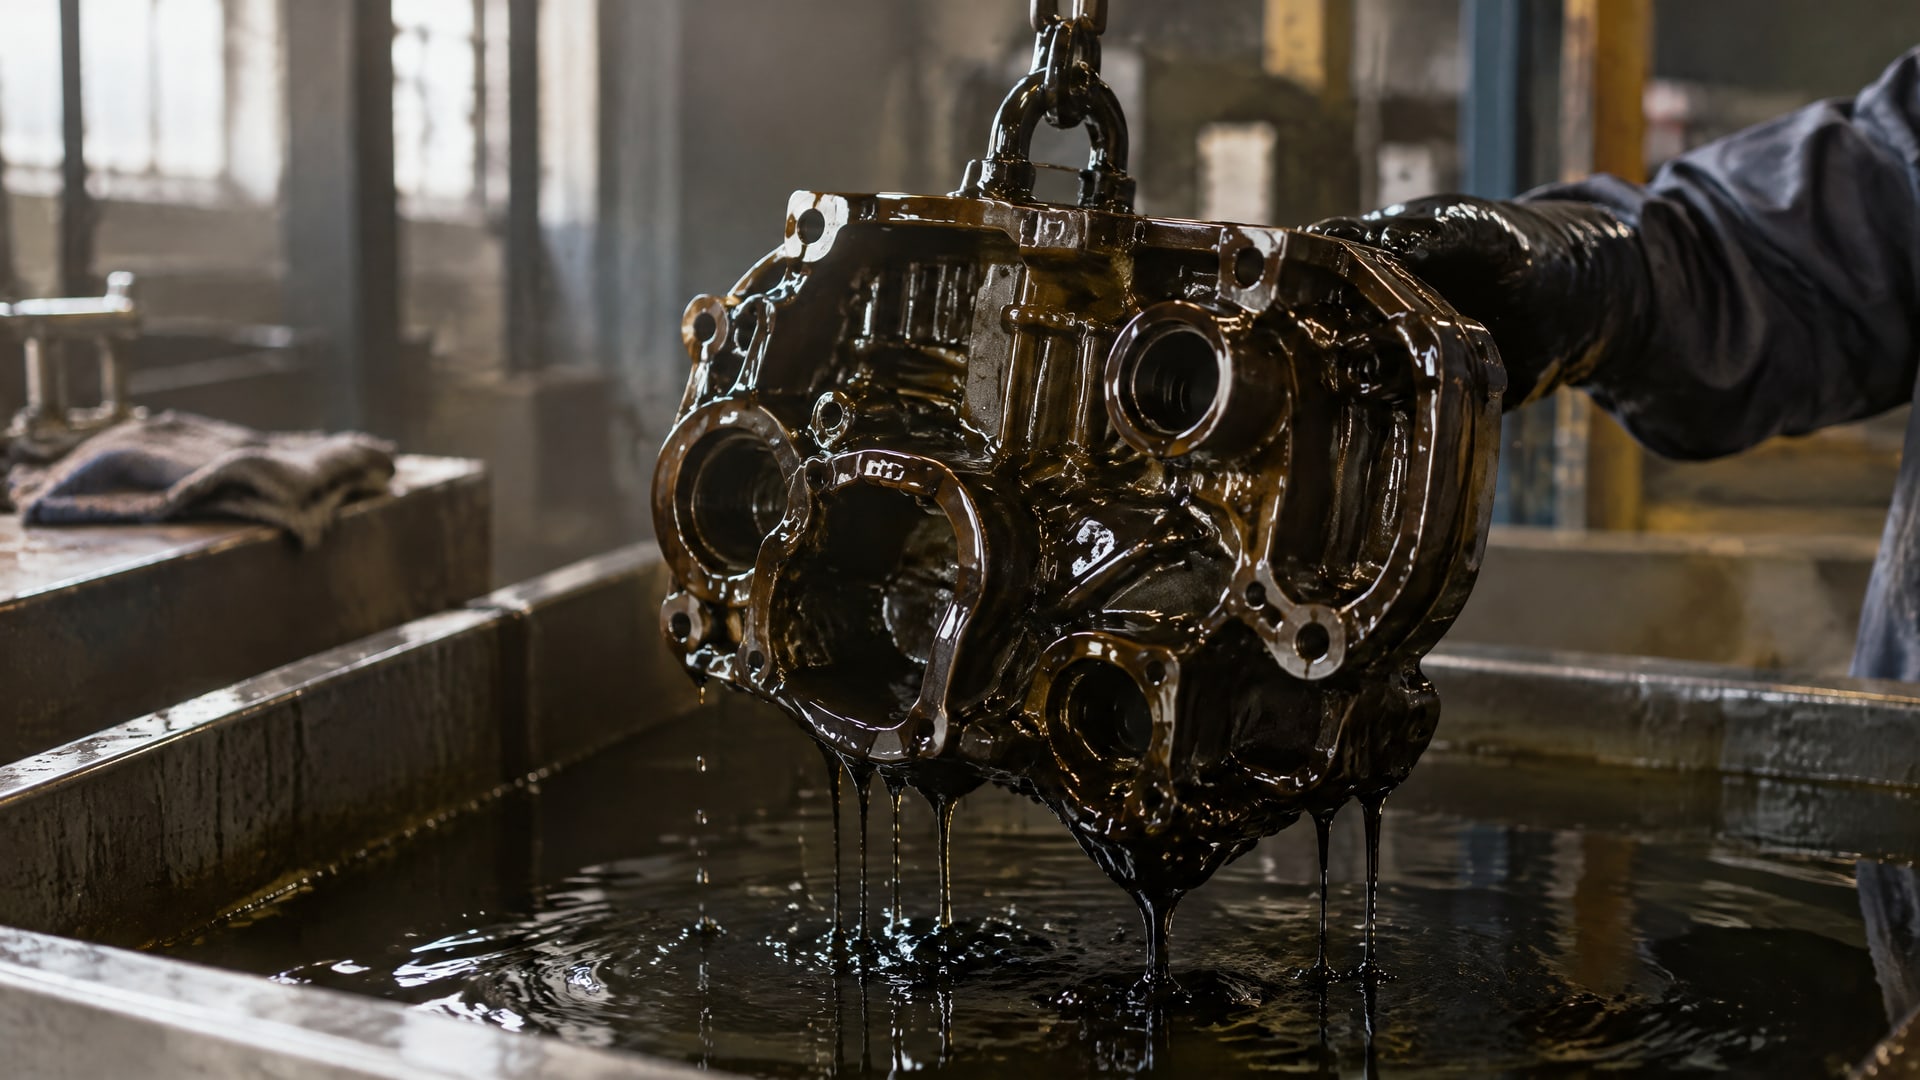
При окунании деталь полностью погружают в состав, а затем извлекают.
Такой процесс позволяет за один проход обработать наружную поверхность и участки, куда жидкость может свободно проникнуть: каналы, отверстия, внутренние стенки трубок. Для распыления необходима прямая доступность поверхности: струя ограничена линией видимости, поэтому в глухих отверстиях и глубоких выемках могут возникать непрокрасы.
У окунания есть технологическая особенность: пленка формируется не только во время погружения, но и при извлечении детали. Скорость извлечения порядка 5-20 см/мин влияет на толщину вместе с вязкостью и содержанием твердой фазы. Это не универсальная настройка для любого состава, а ориентир из технического материала: фактический режим подбирают под конкретное покрытие и геометрию изделия.
Распыление позволяет направлять состав на выбранные поверхности и не погружать деталь целиком. Это полезно, когда изделие имеет зоны, которые нельзя покрывать, или когда нужно обработать только отдельный участок. При этом оператору приходится учитывать доступ к каждой поверхности и вероятность теневых зон.
| Критерий | Окунание | Распыление |
|---|---|---|
| Внутренние каналы и отверстия | Подходит, если состав может проникнуть внутрь | Возможны непрокрасы из-за ограниченной линии видимости |
| Локальная обработка | Менее удобно, так как погружается вся деталь | Удобно направлять состав на нужные зоны |
| Серийная обработка одинаковых деталей | Может сократить число операций нанесения | Требует контроля траектории и доступности поверхностей |
| Влияние вязкости | Влияет на пленку при извлечении | Влияет на распыление и формирование слоя |
Таким образом, окунание выбирают не просто потому, что оно наносит покрытие быстрее. Его преимущество проявляется, когда нужно обработать поверхности вокруг детали и внутри нее, а конструкция позволяет организовать погружение и стекание состава без дефектов.
Когда окунание не решает задачу
Если требуется сохранить чистыми отдельные участки, полное погружение усложняет процесс: зоны придется защищать или дорабатывать после нанесения. При небольшом числе изделий, прототипировании и сложной маскировке распыление может оказаться практичнее. Окончательное решение принимают после проверки геометрии и требований к покрытию.
Как выбрать метод по геометрии детали и размеру партии
Геометрия детали определяет, сможет ли состав попасть на нужные поверхности и равномерно стечь после нанесения.
Окунание удобно для трубчатых деталей, пробок, изделий с каналами и глухими отверстиями, если жидкость свободно заполняет полости и выходит из них. Для поверхностей, открытых прямому доступу, распыление дает возможность обрабатывать изделие выборочно.
Важно учитывать не только контур детали, но и ее положение при извлечении. В полостях может задерживаться состав, а на нижних кромках - накапливаться избыток. Поэтому для сложной формы нужно заранее определить ориентацию детали, точки стекания и способ фиксации. Эти факторы влияют на итоговую пленку наряду со скоростью извлечения, вязкостью и содержанием твердой фазы.
Объем партии также меняет экономику процесса. Для небольшого количества деталей, опытных изделий и продукции с множеством зон, которые нельзя покрывать, распыление обычно дает больше гибкости. Для серии одинаковых деталей окунание может сократить количество отдельных проходов: изделие обрабатывается со всех доступных сторон за один цикл. Однако оценивать нужно весь процесс, включая загрузку, извлечение, сушку и контроль, а не только нанесение.
Вязкость состава - отдельный критерий выбора. Источники по антифрикционным покрытиям указывают, что метод подбирают с учетом геометрии, массы, количества деталей и вязкости жидкости. Следовательно, нельзя считать окунание универсальным решением для любого материала. Если при пробном нанесении в полостях остается избыток или пленка стекает неравномерно, потребуется менять режим либо рассматривать другой метод.
Практическая проверка перед запуском
Перед выбором технологии сопоставьте форму детали, объем серии, доступность поверхностей и ограничения по маскировке. Затем проверьте, как состав ведет себя при погружении или распылении на пробной детали. Для окунания отдельно оцените извлечение: скорость порядка 5-20 см/мин влияет на толщину, но подходящее значение зависит от состава и конструкции.
Толщина покрытия и допуск: что контролировать
Для функционального слоя важна не только визуальная равномерность, но и толщина сухой пленки.
В технической документации одного из антифрикционных покрытий указана рекомендуемая толщина 5-20 мкм. Этот диапазон относится к конкретной системе покрытия, а не ко всем материалам такого типа. Поэтому переносить его в техническое задание на другой состав без проверки нельзя.
При окунании толщина зависит от скорости извлечения, вязкости, содержания твердой фазы, воздушного потока и скорости испарения. На детали сложной формы условия отличаются от участка к участку: пленка может распределяться неравномерно, а в выемках - накапливаться. Распыление тоже не гарантирует одинаковую толщину: результат зависит от доступа к поверхности и равномерности прохода.
Термин «толщина покрытия допуск» в документации стоит раскрывать через конкретное требование к изделию: указать, где измеряют слой, какое значение или диапазон допустим и как подтверждают результат. Если допуск не определен, оценка только по цвету и внешнему виду не дает достаточной информации о функциональном слое. Числовые значения нужно брать из документации на выбранное покрытие и чертежа детали, а не назначать по аналогии.
Для контроля толщины металлических и оксидных покрытий в справочнике ISO приведен ISO 1463:2003. Область этого стандарта относится именно к таким покрытиям; его нельзя автоматически считать методом контроля любого антифрикционного слоя. Для полимерного или твердосмазочного покрытия способ измерения следует определять по применимой технической документации.
| Что фиксировать | Зачем |
|---|---|
| Требуемую толщину сухой пленки | Чтобы оценивать результат не только по внешнему виду |
| Места и метод измерения | Чтобы результаты контроля были сопоставимы |
| Режим нанесения и отверждения | Чтобы связать отклонения с условиями процесса |
| Допустимые зоны без покрытия | Чтобы не принять конструктивное ограничение за дефект |
Такой подход помогает сравнить окунание и распыление по результату, а не по субъективному впечатлению от поверхности. Для серийного процесса полезно сохранить параметры, при которых образец прошел контроль, и проверять их при изменении состава или геометрии.
Подготовка поверхности и отверждение антифрикционного покрытия
Адгезия покрытия зависит от состояния основания.
Перед нанесением поверхность очищают и обезжиривают; для повышения сцепления в отдельных системах используют фосфатирование или абразивную подготовку. В одном техническом примере указана пескоструйная обработка абразивом 180 grit. Это параметр конкретной рекомендации, а не обязательное требование для любого антифрикционного покрытия.
Подготовку нужно связать с выбранным способом нанесения. При окунании загрязнения на поверхности могут повлиять на контакт пленки с основанием сразу на большой площади. При распылении та же проблема остается, хотя обрабатывается лишь часть детали: локальный дефект адгезии все равно нарушит работу слоя. Перед нанесением состав также подготавливают в соответствии с инструкцией; для одного из описанных покрытий требуется перемешивание или встряхивание.
После нанесения покрытие отверждают. В зависимости от механизма процесс может занимать от 2 до 90 минут, а температура варьироваться от комнатной до 250°C. Для промышленных систем также применяют тепловое, воздушное или УФ-отверждение, если это предусмотрено производителем. Эти параметры нельзя считать единым режимом для всех материалов: режим выбирают по технической документации конкретного состава.
При выборе материала и процесса стоит оценивать систему целиком: подготовка основания, нанесение, сухая толщина и отверждение связаны между собой. Антифрикционные покрытия MODENGY подбирают с учетом свойств конкретного состава и требований к толщине слоя и адгезии. Поэтому до утверждения окунания или распыления нужно сверить технологию с документацией покрытия и проверить ее на детали нужной геометрии.
Если изделие должно обрабатываться как запекаемое покрытие для редуктора, отдельно уточняют допустимый для детали температурный режим. Не следует выбирать тепловое отверждение только по удобству линии: источник указывает, что диапазон зависит от механизма конкретного покрытия. Так технологическая карта учитывает и требования к слою, и ограничения самого изделия.
Когда окунание выгоднее распыления в серийном производстве
Окунание может быть выгоднее, если партия состоит из однотипных деталей, нужно покрывать внешние и внутренние поверхности, а процесс позволяет контролировать стекание состава.
В таком случае один проход охватывает больше поверхностей, чем последовательное распыление с разных направлений. Но экономический эффект зависит от полного цикла: загрузки, погружения, извлечения, сушки, отверждения и контроля.
Распыление часто рациональнее для небольших партий и изделий с зонами, которые необходимо оставить без покрытия. Оно дает гибкость при изменении конструкции и не требует полного погружения детали. Если же изделие имеет глубокие полости, распыление может потребовать дополнительных операций, но и окунание не всегда подойдет: в полостях может задерживаться жидкость, а ее вязкость влияет на стекание.
Сравнивать процессы удобно по измеримым параметрам. Для пробной партии фиксируют толщину сухой пленки, долю участков с дефектами, время цикла и объем доработки. При окунании отдельно записывают скорость извлечения: ориентир 5-20 см/мин в одном из технических описаний показывает, что этот параметр влияет на толщину вместе с вязкостью и содержанием твердой фазы. Для выбранного материала сверяют также время и температуру отверждения: общие данные по антифрикционным покрытиям охватывают 2-90 минут и диапазон от комнатной температуры до 250°C.
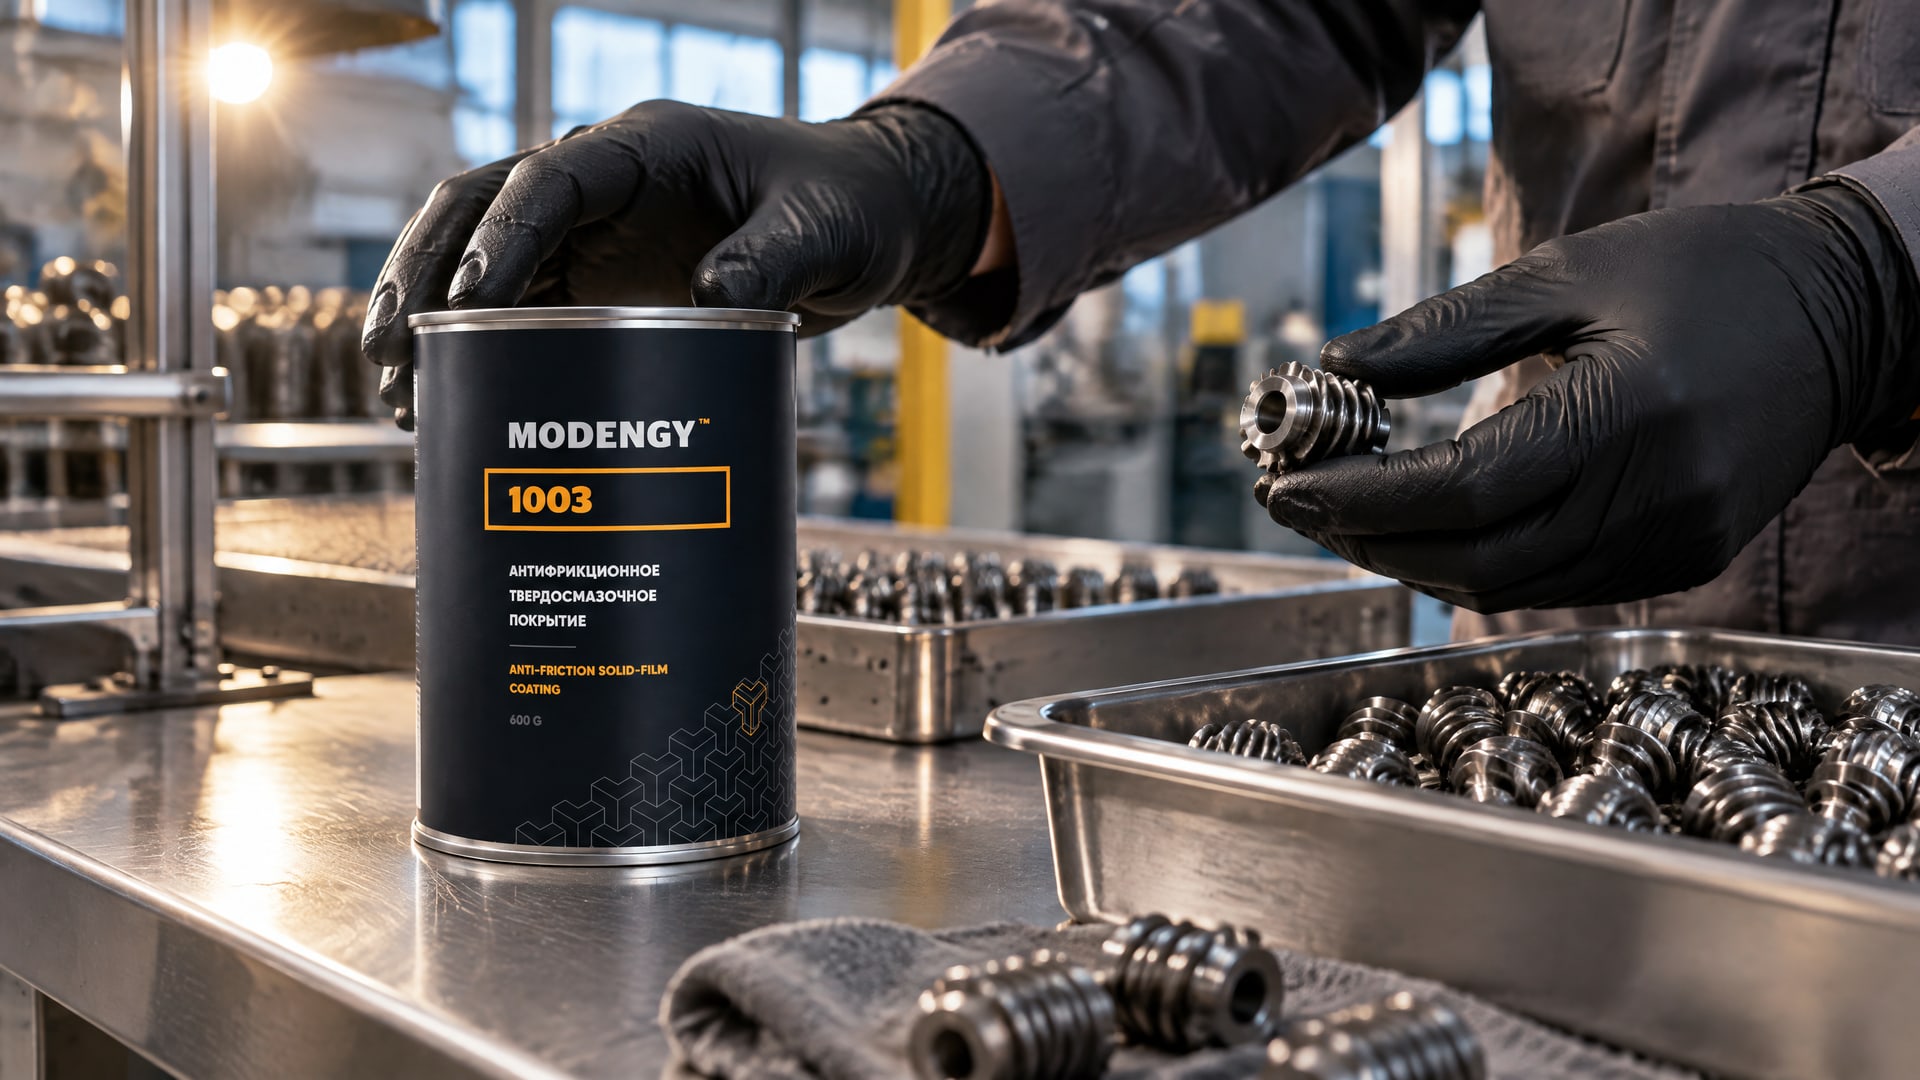
Если низкий КПД червячного редуктора связан с трением, сначала оценивают сам узел и требования к обработке его деталей. В такой задаче MODENGY 1003 полимеризуется при комнатной температуре и снижает трение. Это позволяет рассматривать покрытие как вариант решения без выбора теплового отверждения, но применимость и технологию нанесения все равно сверяют с документацией и геометрией конкретной детали.
В итоге решение принимают по сочетанию трех факторов: нужные поверхности, размер партии и контролируемость пленки. Окунание не всегда дешевле по расходу материала, а распыление не всегда проще по числу операций. Сравнение пробных изделий помогает определить, какой процесс дает требуемый результат с меньшей трудоемкостью и числом доработок.
Часто задаваемые вопросы
Окунание всегда дает одинаковую толщину покрытия?
Нет. Толщина зависит от скорости извлечения, вязкости, содержания твердой фазы и условий испарения. На сложной детали могут возникать различия между участками и скопление состава в выемках. Поэтому равномерность проверяют на изделии нужной геометрии, а результат оценивают по заданной толщине сухой пленки, а не только по внешнему виду.
Когда для антифрикционного покрытия лучше выбрать распыление?
Распыление подходит, если нужно покрыть только отдельные поверхности или сохранить некоторые зоны чистыми. Оно также дает гибкость при обработке небольших партий и изделий сложной конфигурации. При этом метод ограничен доступом струи: в отверстиях и глубоких полостях возможны теневые непрокрасы, поэтому такие участки нужно проверять отдельно.
Как определить допустимую толщину покрытия?
Значение и допуск берут из технической документации на конкретное покрытие и требований к детали. Нужно заранее определить места измерения и способ контроля. Например, диапазон 5-20 мкм встречается в документации одного антифрикционного покрытия, но не служит универсальным требованием для всех составов.
Можно ли наносить антифрикционное покрытие без подготовки поверхности?
В описанной технической документации перед нанесением требуются очистка и обезжиривание. Для отдельных систем также рекомендуют фосфатирование или абразивную подготовку; в одном примере указана обработка 180 grit. Конкретный способ подготовки зависит от основания и покрытия, поэтому его сверяют с технической документацией выбранного материала.
Заключение
Окунание выгоднее распыления, когда требуется за один проход обработать доступные наружные и внутренние поверхности серийных деталей одинаковой геометрии. Распыление предпочтительнее для локальной обработки, маскируемых зон и небольших партий. В обоих случаях результат зависит от вязкости состава, подготовки поверхности, толщины сухой пленки и режима отверждения.
Следующий шаг - выбрать типовую деталь и провести пробное нанесение обоими методами, если геометрия допускает такое сравнение. Зафиксируйте толщину, качество покрытия труднодоступных участков, время цикла и объем доработки, затем сверяйте результат с документацией на покрытие и требованиями к детали.